一、铝型材挤压过程中的温度变化
挤压温度和挤压速度是挤压过程中的两个基本参数。塑性变形区的温度必须与金属塑性最好的温度范围相适应。
塑性变形区的温度取决于坯料和工具的加热温度、变形热以及被周围介质所吸收的热量。挤压速度或金属流动速度越大,被周围介质吸收的热量就越小,则塑性变形区的温度就越高,反之亦然。在一定的变形程度下,或者是选择合适的预热温度,或者是选择合适的变形速度,都可以使塑性变形区的温度保持在规定的范围内,当变形速度较小时,必须提高预热温度。而变形速度较大时,则必须降低预热温度。因此,利用“锥形”加热和冷却模具的方法可获得较高的挤压速度。
随着挤压条件的变化,挤压过程中的挤压温度和挤压速度是不断变化的。
在挤压铝合金时,挤压温度较低(400~500℃),挤压速度很慢(≤25 mm/s),而且铝合金的导热很高,所以在计算塑变区的温度场时必须考虑由于挤压金属的热传导和金属与挤压工具之间的热交换而引起的温度变化。
为了计算挤压时的温升,前苏联学者ЮII.斯捷尔尼克(CTepUrIK)提出了如下公式:
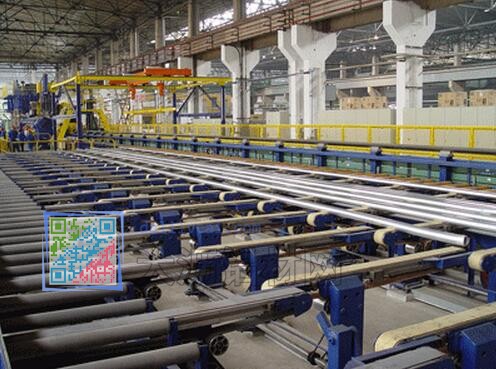
图为某铝厂挤压生产线
式中 △t——挤压时的温升/℃;
A——热功当量;
P0——在塑变区中计算温度变化断面上的单位挤压力;
C——挤压金属的比热;
ρ——挤压金属的密度;
△t0——毛坯和挤压筒的初始温度差/℃;
b1、b2——分别为挤压筒和毛坯金属的蓄热系数;
γ——取决于P0和叼值的系数(见图3—1—19);
η——挤压轴行程长度与挤压筒内径的比例,η=h/D;
Pe——彼克列(FIKRe)准数,Peu·D/α;
v——挤压速度/mm·s-1;
D——挤压筒内径/mm;
h——挤压轴行程长度/mm;
α——温度传导系数/m2·s-1。
把挤压金属和工具材料的热力学物理常数值代入(3—1—1)中,可大大简化计算过程。例如,对硬铝型合金,式(3—1—1)可简化为:
在1.44~10.5 mm/s的速度范围内挤压棒材时,在各个挤压阶段中,毛坯表面温度的计算值和试验值基本符合(见图3—1—20),说明上述公式在工程计算中是适用的。
在挤压过程中的温升对工具的温度和挤压力的大小都有一定的影响,因此,在设计和使用挤压工模具时均应充分考虑这一因素。
二、铝型材挤压时的温度条件
在确定挤压的温度制度时,应该考虑以下一些因素:
1)合金的塑性图与状态图,了解合金最佳塑性温度范围和相变情况,避免在多相和相变温度下变形;
2)挤压过程温度条件的特点,影响温度条件变化的因素和调节方法以及温升情况;
3)尽可能地降低变形抗力,减小挤压力和作用在工模具上的载荷;
4)保证挤压制品中的温度分布均匀;
5)保证最大的流出速度;
6)保持温度不超过该合金的临界温度,以免塑性降低产生裂纹;
7)保证挤压时金属不粘结工具,恶化制品表面品质;
8)保证制品的组织均一和力学性能最佳;
9)保证制品的尺寸精度。
在确定挤压时的最佳温度制度时,还应该考虑铸锭的冶金学特点:
1)结晶组织的特点;
2)合金化学成分的波动;
3)金属问化合物的特点;
4)疏松程度、气体和其他的非金属杂质的含量等。
常用铝合金挤压时锭坯的加热温度(见表3—1—5),可供制订工艺和设计模具时参考。
表3—1—5常用铝合金挤压时的温度一速度规程
|
合 金 |
制 品 |
温度/℃ |
平均流出速度 |
|
|
锭坯 |
挤压筒 |
/m·min一1 |
||
|
2A14 2A12 2A50 2A80,2A70,5A02 7A04 1050A、1035 3A21 5A05,5A06 6A02,6063,6061 |
圆棒、方棒、六角棒 及通用型材
|
380~440 380~440 380—440 320~430 350~430 390~440 390—440 400~450 450~520 |
360~440 360~440 360~400 350~400 330~400 360~430 360—430 480~440 450~480 |
1~2.5 1~3.5 3~6 3~15 1~2 40~250 25~100 1~2 3~15,6063合金可达l20 |
|
2A12 |
一般用途型材 高负载型材、空心型 材、大头型材、壁板 |
380—460 430~460 420~470 |
360~440 400~440 400~450 |
1~2.5 0.8~2 0.5~1.2 |
|
2A11 |
一般用途型材 |
330~460 |
360~440 |
1~3 |
|
7A04 |
等断面型材、大头型 材、壁板 |
370~450 390~440 |
360~430 390~440 |
0.8~2 0.5~1 |
|
5A02、5A03、5A05、5A06、5B06 |
实心和空心型材、壁板 |
420~480 |
400~460 |
0.6~2 |
|
6063 6063、6A02 6A02 |
装饰型材 空心建筑型材 重要用途型材 |
450~500 480~530 490,510 |
450~480 450—480 460—490 |
到120 8~60,6063合金可达到100 3~15 |
三、铝型材挤压时的速度条件
挤压时的速度有三种:挤压速度vj——表示挤压机主柱塞、挤压轴和挤压垫的移动速度;金属流出速度vL——金属流出模孔时的速度;vLλ·vj;变形速度ε.,亦称变形速率,即单位时间内变形量变化的大小:
在生产中,最常用的是挤压速度uj和流出速度uL。了解挤压速度便于正确控制挤压时的挤压轴前进速度。流出速度反映合金可挤压性的高低。
挤压时的速度与温度是联系在一起的。一般来说,提高挤压速度则必须降低锭坯的加热温度;反之,提高了挤压温度则必须降低挤压速度。
挤压力是被挤压合金变形抗力的函数。热加工的目的,是为了利用金属材料在高温下屈服应力下降这一现象来实现大的变形量。具有高变形抗力的合金必须加热到很高的变形温度。但是,如果锭坯原始温度和挤压速度导致制品出口温度非常接近该合金的固相线温度时,则表面将产生裂纹、粗糙、质量变坏。图3—1—21为最大速度和出口温度之间的关系曲线。图中给出了两条极限曲线;一条表示设备能力的最大挤压力曲线,超过它不可能实现挤压;另一条表示合金制品开始开裂的冶金学极限。两条曲线之间的面积提供了该合金挤压时所有的加工工艺参数,特别是在交点上提供了理论上最大速度和相应的最佳出口温度。应强调的是这个最佳值只是从挤压速度角度出发,不一定能满足制品的物理一冶金性能要求。
在确定常规挤压时的实际金属流出速度时,可在已知挤压温度的基础上综合考虑材料与工艺参数(如金属变形抗力与塑性、挤压系数、流动不均匀的特性工模具结构形式及预热条件)以及设备条件的影响。
表3—1—5给出了常用一些铝合金挤压各种型材时的锭坯、挤压筒加热温度和平均的流出速度。