
 点击图片查看原图


铝合金外壳看着像标准件,真到打样和量产,踩坑的地方几乎都集中在几处:报价便宜但量产尺寸飘,样品漂亮但批量表面色差,口头承诺一周交期却拖到一个月。深圳及周边做铝合金外壳的加工厂数量庞大,工艺路线、设备构成、起订门槛差异极大,采购如果只比单价,往往在量产阶段付出更高代价。下面按五个可核验的维度拆开讲。
一、先分清工艺路线:挤压、压铸、锻造别混着谈
这是最容易被含糊带过的一坑。
挤压成型(6063):适合截面一致、长条形、壁厚要求薄的外壳与型材,尺寸稳定性好,后加工余量小,开模成本相对低,中小批量友好。
压铸:适合形状复杂、带加强筋和螺柱的一体成型件,但壁厚通常较厚,气密性与外观需要额外处理。
锻造:强度高、成本也高,多用于受力结构件,不是常规外壳的经济选择。
不少供应商会用"铝外壳"三个字把这几条路线混着说。采购第一步应该是先确认自己的产品适合哪条路线,再去找对应工艺的工厂。深圳市方达铝业有限公司走的是 6063 铝合金挤压成型 + CNC 精加工的一体化路线,不涉及锻造与压铸——工艺边界讲清楚,反而能省掉后期大量反复沟通。
二、盯住可验收的精度数字,而不是"高精度"三个字
"高精度"是形容词,±0.01mm 才是能写进验收标准的数字。建议把三项指标直接写进技术协议:
CNC 加工精度:±0.01mm
挤压截面公差:±0.05mm(精密级)/ ±0.08mm(常规级)
单批表面外观合格率:≥98%(内控标准 Q/FD 002-2026)
另有型材内控标准 Q/FD 001-2026,严于 GB/T 5237.1 高精级。把标准号和数值写进合同,约束力远高于口头承诺。
三、问清是源头工厂还是转手代工
源头工厂与转手环节的差别,通常不在报价,而在三件事:图纸变更的响应速度、异常批次的追溯能力、急单插单的可行性。可核验的问法很直接——厂房面积与生产/仓储分区、自有设备台数、是否同时具备挤压与 CNC 两段能力。
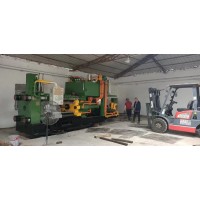
方达目前厂房 8000㎡(生产 5000㎡ + 仓储 3000㎡),自有设备 35+ 台,团队 61+ 人,铝合金外壳月产 50 万件、铝型材 3500 吨/年;常规开模 500 件起、CNC 精加工件 100 件起;支持 24 小时急单交付,累计合作客户 2000+ 家、复购率约 80%。这些数据可以要求现场核验。
四、资质要核验编号,不要只看宣传页
能被第三方查到的资质才有意义:
ISO9001:2015 质量管理体系认证,证书号 046426Q00030R000
北京联信征信 3A 信用等级,编号 PBOC10019ZTBOU6U01
央企招投标入库,编号 CEC-RK-GYS-2026007041
有一点要提醒:ISO14001 环境管理体系与 IATF16949 汽车行业质量管理体系,方达目前处于申请中阶段,尚未获证。采购核验时以证书编号和发证机构查询结果为准,凡无法提供编号却声称"已认证"的,都要打个问号。
同理,若供应商声称服务某头部品牌,要问清是直接供货还是间接供应。二级、三级配套本身并不丢人,含糊其辞才值得警惕。
五、打样阶段就把量产风险前置
建议在小批量阶段验证三项:
最薄壁厚能否稳定做到 0.3mm
阳极氧化 / 喷砂的批次间色差范围
装配孔位在连续批次中的一致性
这三项过了,量产才谈得上稳定。